渣浆泵选型与维护全解析:从工况匹配到耐磨耐酸实战指南
在矿山、电力、冶金、化工、建材等行业中,含固体颗粒的磨蚀性浆体输送一直是个让人头疼的问题。普通清水泵用不了几天就磨损穿孔,而渣浆泵正是为解决这类恶劣工况而生的专业设备。作为石家庄渣浆泵制造领域的一员,威远杂质泵业结合多年生产实践,围绕渣浆泵的选型逻辑、材质选择、常见故障与维护要点,整理出这份实用指南,供现场工程师和设备采购人员参考。
一、渣浆泵到底"专"在哪里
渣浆泵属于杂质泵大类中的核心品类,与耐酸泵、砂石泵、采砂泵等共同构成了处理复杂介质的泵族。它与清水泵的根本区别在于水力设计和结构强度:过流部件(叶轮、泵壳、护板、护套)采用高铬合金、橡胶或陶瓷等耐磨材料,流道宽大、不易堵塞,轴封多采用副叶轮加填料或机械密封组合,能够承受高浓度固体颗粒的冲刷。
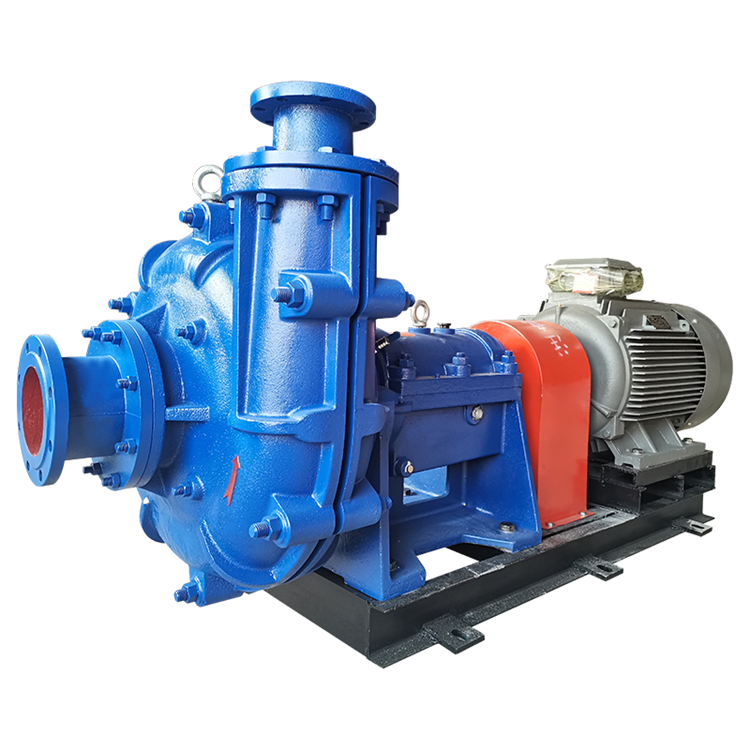
从应用场景看,渣浆泵主要承担三类任务:一是矿山选矿中的尾矿输送与精矿输送;二是燃煤电厂的除灰除渣与脱硫系统浆液循环;三是砂石骨料生产线、采砂船、河道清淤中的砂水混合物提升。不同场景对扬程、流量、颗粒粒径和介质酸碱度的要求差异很大,这也是选型环节最容易出问题的地方。
二、选型先看工况:四个关键参数不能拍脑袋
很多现场故障并非泵本身质量不行,而是选型阶段参数给得不准。建议在采购耐磨渣浆泵前,把以下四项数据核实清楚:
- 浆体浓度与比重:重量浓度和浆体比重直接决定轴功率计算,浓度估低会导致电机过载、皮带打滑。
- 固体颗粒特性:最大粒径、颗粒硬度(莫氏硬度)、形状(棱角状还是圆钝状)影响叶轮间隙和材料选择,粒径超过流道允许值会造成频繁堵塞。
- 流量与扬程:应按实际工况点而非铭牌最大值选型,并预留10%左右的富余量,避免长期在偏工况区运行。
- 介质腐蚀性:含酸、含盐或含氯离子的浆体,需要选用耐酸泵材质或衬胶结构,单纯追求耐磨反而会缩短寿命。
此外,安装方式(卧式、立式)、传动方式(直联、皮带、减速机)以及是否需要在采砂船上随船作业,都会影响泵型结构的选择。采砂泵类设备尤其要考虑船体晃动、吸入管路长度和汽蚀余量问题。
三、材质决定寿命:耐磨与耐酸如何兼顾
渣浆泵过流部件的材质选择,本质上是在耐磨性、耐腐蚀性和成本之间找平衡。常见方案有以下几类:
- 高铬合金铸铁:硬度高、耐磨性强,是矿山尾矿、砂石输送的主力材质,但对强酸碱介质耐受力有限。
- 橡胶衬里:适合中小颗粒、无尖锐棱角的浆体,抗冲刷疲劳性能好,重量轻,但不耐高温和大粒径冲击。
- 陶瓷复合或双相不锈钢:在脱硫泵、化工浆液等兼具腐蚀与磨损的工况中表现更稳,脱硫泵厂家通常会根据浆液氯离子浓度推荐相应材质。
需要提醒的是,同一台泵的不同部位磨损速率并不相同。叶轮外缘、护板进口区和泵壳蜗壳隔舌往往是先失效的位置,采用分体式结构、便于局部更换的设计,能显著降低后期备件成本。威远杂质泵业在生产中会根据客户实际工况调整材质配比与热处理工艺,尽量让关键部件的寿命曲线匹配现场检修周期。
四、常见故障与排查思路
渣浆泵运行中的问题大多有迹可循,掌握几条基本判断逻辑,能减少不少停机损失:
- 流量不足、扬程下降:优先检查叶轮与护板间隙是否因磨损过大,其次排查吸入管路是否漏气或堵塞。
- 振动与异响:多为汽蚀、轴承损坏或叶轮不平衡,需核对进口压头是否足够,检查轴承游隙和润滑状态。
- 轴封泄漏:填料密封需保持适量滴漏以冷却,机械密封则要关注冲洗水质与压力,副叶轮密封要确认反向螺纹方向正确。
- 泵壳局部磨穿:通常是选型偏小导致长期超负荷运行,或浆体中混入超径异物。
建立简单的运行台账——记录流量、电流、出口压力、轴承温度和泄漏量——比事后拆泵找原因有效得多。数据出现趋势性变化时及时安排检修,往往能避免一次突发停机。
五、日常维护的几条实在建议
耐磨渣浆泵的维护并不复杂,贵在坚持。第一,保证轴封冲洗水清洁且压力稳定,这是延长密封寿命最划算的投入。第二,定期调整叶轮间隙,间隙每增大1毫米,效率下降往往超出预期。第三,备件库存按磨损周期配置,叶轮、护板、轴套这类易损件不宜临时采购。第四,停机前用清水冲洗流道,防止浆体沉积固化,尤其在高浓度尾矿工况下更为必要。第五,电机与泵的联轴器对中每季度复核一次,基础螺栓松动是振动问题的常见源头。
对于采砂船、砂石生产线这类连续作业场景,建议与供应商建立备件供应和技术响应机制。石家庄渣浆泵产业配套较为完整,本地厂家在铸件供应、机加工和检测环节的协同效率较高,能够缩短交货与维修周期。
六、结语
渣浆泵的价值不在于参数表上的漂亮数字,而在于能否在具体工况下稳定跑完一个检修周期。选型时把浆体特性摸清楚,材质上把耐磨与耐酸的权重分明白,运行中把数据和维护做到位,设备的综合使用成本自然就降下来了。无论是矿山尾矿、电厂脱硫,还是采砂输送、化工浆液,找到匹配工况的杂质泵方案,才是真正的降本之道。